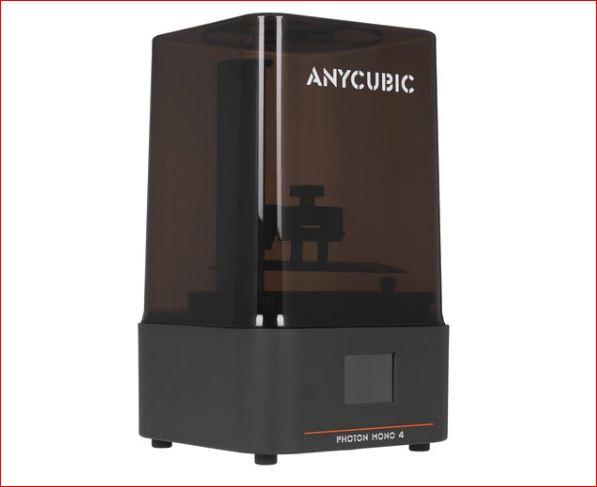
 Подробный гайд: Что нужно для старта на Anycubic Photon Mono 4
Anycubic Photon Mono 4 — это отличный современный фотополимерный 3D-принтер. Он оснащен 7-дюймовым монохромным 10K экраном с размером пикселя 17×17 мкм, что обеспечивает невероятную детализацию печати. Однако работа с фотополимерными (смоляными) принтерами кардинально отличается от работы с обычными пластиковыми (FDM) принтерами. Она требует строгого соблюдения техники безопасности, а также определенного набора инструментов и расходных материалов.
1. Организация рабочего места и безопасность (Самое важное)
Фотополимерная смола токсична в жидком виде, вызывает сильные аллергические реакции при контакте с кожей и имеет резкий запах.
- Помещение: Принтер должен стоять в хорошо проветриваемом нежилом помещении (утепленный балкон, мастерская, гараж или отдельная комната с приточной вентиляцией). Ни в коем случае не ставьте его в спальне или на кухне!
- Средства индивидуальной защиты (СИЗ):
- Нитриловые перчатки: Обязательно длинные и прочные. Латекс быстро разрушается от спирта и некоторых компонентов смолы.
- Респиратор: С фильтрами от органических паров (маркировка А1, А2 или А1В1Е1К1). Обычная медицинская маска от токсичных паров смолы не спасет.
- Защитные очки: Жидкая смола не должна попасть на слизистую глаз.
- Защита поверхностей: Силиконовые коврики (с них легко удалять засохшую смолу) или плотная клеенка. Всегда имейте под рукой рулон плотных бумажных полотенец.
2. Оборудование для постобработки (Wash & Cure)
Распечатанная модель покрыта жидкой смолой, и ее необходимо "отмыть", а затем окончательно затвердить под УФ-светом.
- Станция Wash & Cure: Устройство «2 в 1» от Anycubic (или аналоги). В ней модель сначала вращается в емкости со спиртом (Wash), а затем засвечивается УФ-диодами со всех сторон (Cure).
- Ультразвуковая ванна (опционально): Некоторые используют ее для более глубокой промывки сложных моделей, но станция Wash & Cure обычно закрывает 95% потребностей.
- Источники УФ-света (если нет станции): Специальная УФ-лампа или прямые солнечные лучи (но на солнце придется часто крутить модель вручную для равномерной засветки).
3. Расходные материалы и химия
- Фотополимерная смола (Resin): Выбирается под ваши задачи. Для начала подойдет стандартная (Standard) серая или черная смола — на ней лучше всего видны дефекты, она универсальна и самая доступная.
- Изопропиловый спирт (ИПС / IPA): Концентрация не менее 99% (или хотя бы 90%). Он нужен для промывки моделей. Спирт быстро загрязняется смолой, поэтому его нужно менять или фильтровать.
- Емкости для спирта: Минимум две герметичные банки/бутылки с широким горлом. В одной вы делаете «черновую» промывку (грязный спирт), во второй — «чистовую».
- Воронки с фильтром: Обязательны! Смолу нельзя выливать в раковину. Перед тем как перелить остатки из ванны обратно в бутылку, ее нужно пропустить через фильтр (бумажный или многоразовый силиконовый), чтобы убрать куски застывшей смолы, иначе они испортят экран принтера.
- Защитная пленка для экрана: Тонкая прозрачная пленка, которая клеится на LCD-экран под ванной. Она спасет дорогой экран, если вы случайно проткнете дно тефлоновой пленки (FEP/PFA) металлическим шпателем.
4. Программное обеспечение (Слайсер)
Вам нужна программа для подготовки 3D-моделей к печати (нарезка на слои и генерация поддержек).
- Anycubic Photon Workshop: Официальный слайсер от производителя, регулярно обновляется и имеет готовые профили под Mono 4.
- Chitubox / Lychee Slicer: Самые популярные и продвинутые сторонние слайсеры. Они отлично поддерживают принтеры Anycubic и дают больше контроля над автоматической генерацией поддержек.
- Примечание: Благодаря быстрому монохромному экрану Mono 4 время засветки базового слоя (bottom exposure) обычно составляет 20-30 секунд, а обычных слоев (normal exposure) — около 2-3 секунд, но эти параметры всегда нужно сверять с рекомендациями производителя конкретной смолы.
5. Инструменты для работы с моделями
- Металлический шпатель: Обычно идет в комплекте с принтером. Нужен для аккуратного отделения модели от металлической платформы после печати.
- Модельные бокорезы (кусачки): Для срезания поддержек. Обычные кусачки могут оставлять слишком большие «пеньки» и повреждать хрупкие детали.
- Канцелярский нож / модельный скальпель: Для зачистки остатков поддержек.
- Наждачная бумага, надфили и грунтовка: Смоляные модели после печати требуют финишной обработки (шкурения и покраски), так как на них могут быть видны микро-слои или следы от поддержек.
Краткий алгоритм работы с Anycubic Photon Mono 4:
- Подготовка: Надеваете перчатки и респиратор. Взбалтываете бутылку со смолой (на дне часто оседает пигмент) и наливаете в ванну.
- Слайсинг: Загружаете STL-модель в слайсер, добавляете поддержки (в смоляной печати они обязательны из-за сил отрыва от FEP-пленки!), делаете дренажные отверстия, если модель полая. Нарезаете на слои (обычно 0.05 мм для максимальной детализации).
- Печать: Флешку с файлом вставляете в Mono 4. Перед стартом проверьте натяжение пленки на дне ванны (FEP) и чистоту экрана.
- Снятие и мойка: После печати аккуратно снимаете платформу. Не отрывая модель от платформы, опускаете ее в емкость со спиртом и промываете (вручную или в станции Wash & Cure) около 3–5 минут.
- Сушка и снятие поддержек: Даете спирту полностью испариться (модель должна стать матовой и абсолютно сухой). Снимаете модель с платформы и аккуратно откусываете поддержки.
- Дозасветка (Curing): Помещаете чистую модель в станцию Wash & Cure на 3–10 минут для окончательной полимеризации. Только после этого модель становится безопасной для рук и набирает заявленную механическую прочность.
Мы делимся этой технической информацией, чтобы помочь вам в решении задач — используйте её с пониманием. Статья носит рекомендательный характер, поэтому, пожалуйста, применяйте описанные методы осмотрительно.
Статью подготовил: Аверко Денис Сергеевич @Nymexis г. Омск (специалист по ЗИ)